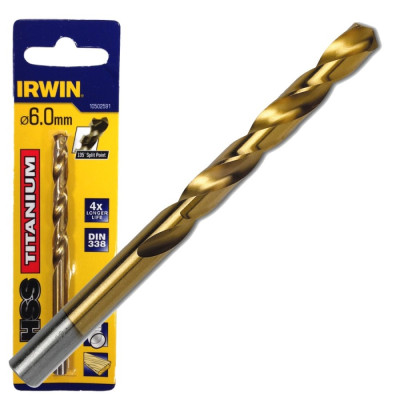
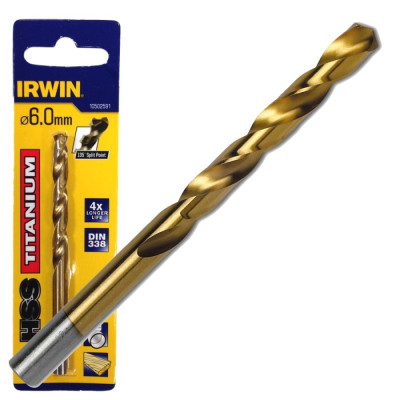
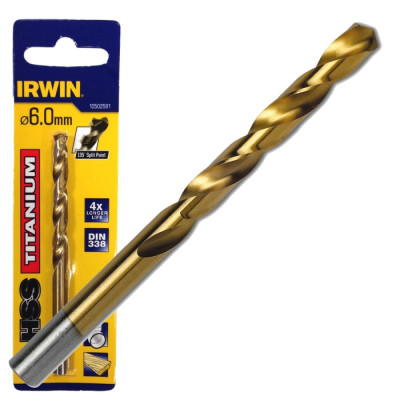
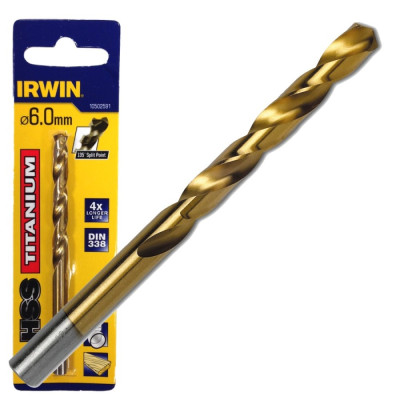
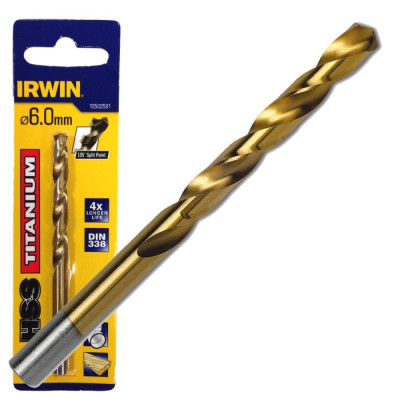
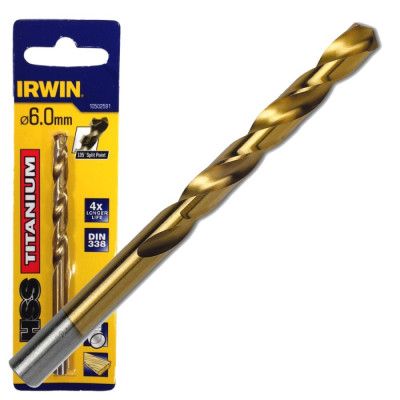
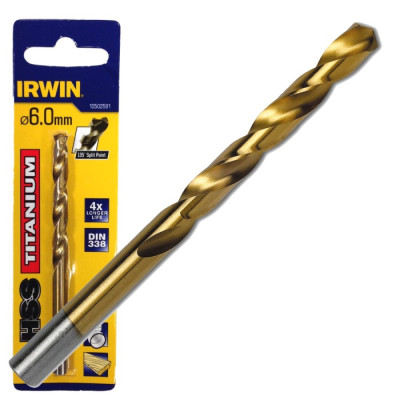
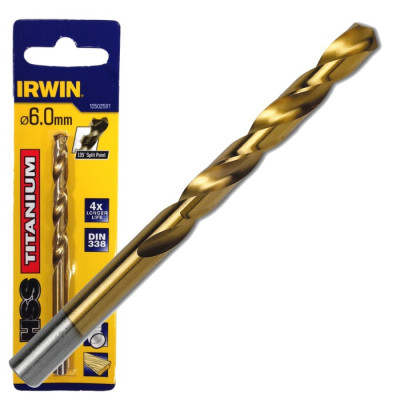
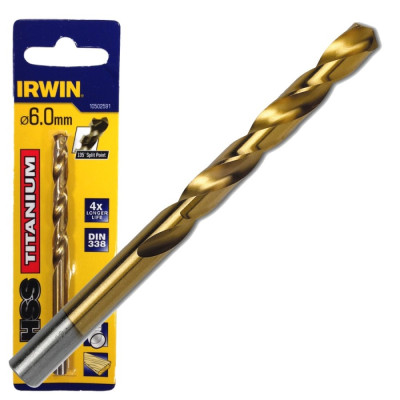
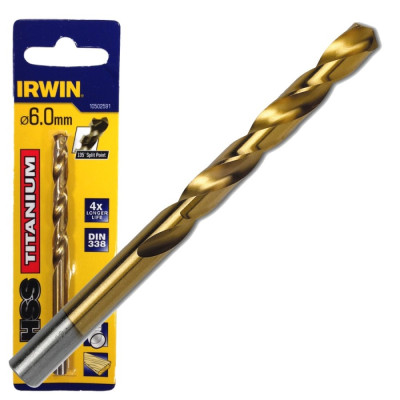
I en praktisk, lille plastikemballage. ''IRWIN'' TITANIUM bor
sæt. 4; 5; 6; 8; 10 mm.
Vigtigste
Underkategorier
Der er 8104 varer.
DIN 338 TITANIUM. Borene er lavet af højeste kvalitet (HSS) højhastighedsskæring
stål og belagt med 2,5u titaniumnitrid. TIN-belægningen hærder overfladen op til
80HRC og er slidstærk. TIN-belægningen forårsager en lavere friktionseffekt,
derfor borer boret hurtigere og varmer mindre op. 135° graders dobbeltbor
slibning for højere hastighed og lettere centrering af boret.
Det anbefales at bore i materialer med en holdbarhedsgrænse på op til 1000 N/mm2.
Metal:
• Fremstillet af højkvalitets (HSS) højhastighedsstål.
• Titaniumbelægning (TIN) hærder borets overflade med ca. 30 %.
• Titaniumbelægning (TIN) forlænger skærekanternes skarphed.
• Titanium coating (TIN) reducerer effekten af friktion - boret borer hurtigere og
mindre varme (mere holdbar boremaskine).
Form og konstruktion:
• 135° vinkelborespids - mere effektiv boring af hårdere materialer.
• Dobbelt slibning af boret - højere borehastighed.
Værktøjet bruges:
• Til at bore i materialer med en holdbarhedsgrænse på op til 1000 N/mm2.
DIN 338 TITANIUM. Borene er lavet af højeste kvalitet (HSS) højhastighedsskæring
stål og belagt med 2,5u titaniumnitrid. TIN-belægningen hærder overfladen op til
80HRC og er slidstærk. TIN-belægningen forårsager en lavere friktionseffekt,
derfor borer boret hurtigere og varmer mindre op. 135° graders dobbeltbor
slibning for højere hastighed og lettere centrering af boret.
Det anbefales at bore i materialer med en holdbarhedsgrænse på op til 1000 N/mm2.
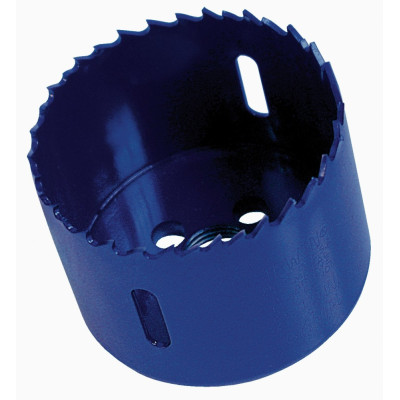
Legeme:
• Tyk bund - giver ekstra styrke.
• BI-METAL konstruktion - længere levetid.
Tænder:
• WeldTec™ svejsemetode - længere levetid, hurtigere
boring
• Forskellig dybde af tænder - hurtigere fjernelse af savsmuld.
• Progressivt arrangement af tænder - for lavere vibrationer, højere hastighed.
Yderligere Information:
• Højde - 45 mm.
• Fremstillet i Amerika.
Værktøjet bruges:
• Til aluminium.
• Til kobber.
• Strygejern.
• Til rustfrit stål.
• Til et træ.
• Til plast.
• Til zink.